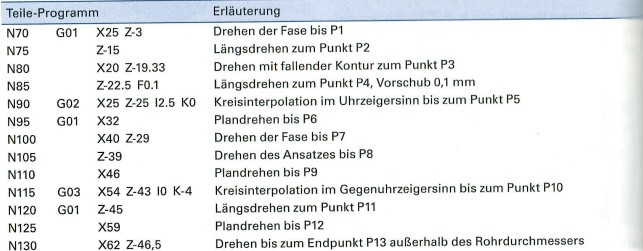

Damit ein Werkstück auf einer CNC-Maschine hergestellt werden kann, benötigt die Steuerung ein Programm. Ein CNC-Programm nach DIN 66025 enthält alle für die Bearbeitung erforderlichen Weg- und Schaltinformationen sowie Hilfsbefehle und kann von jeder CNC-Maschine gelesen werden.
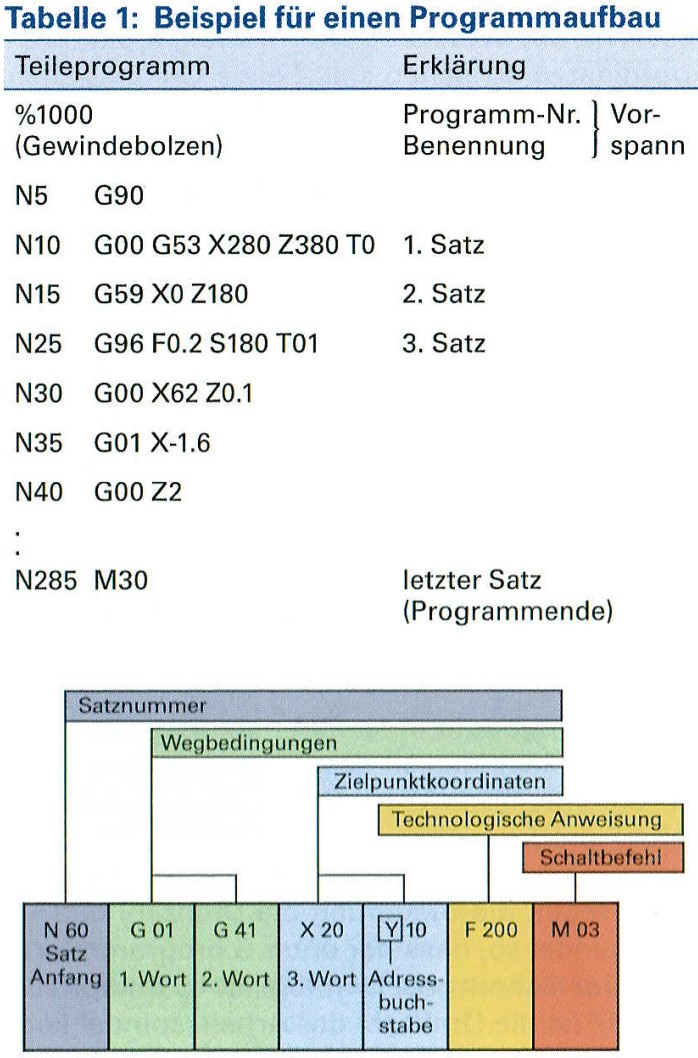
Bild: Beispiel für den Satzaufbau
Programmaufbau
Ein CNC-Programm nach DIN 66025 besteht aus der Programmnummer und Sätzen, die den gesamten Arbeitsablauf der Maschine schrittweise beschreiben. Die einzelnen Sätze werden nacheinander von oben nach unten abgearbeitet. Sie sind fortlaufend, N1, N2, N3 …, oder in Sprüngen, z. B. N5, N10, N15 …, nummeriert (N = number).
Die Steuerung liest mehrere Sätze voraus, damit sie Rechenoperationen durchführen kann. Werden Sätze in Sprüngen nummeriert, lassen sich weitere Sätze ohne Änderung der folgenden Satznummern dazwischenschieben.
Satzaufbau
- Wegbedingungen (G), welche die Art der Bewegung bestimmen, z. B. Eilgang, Linear- oder Kreisinterpolation, Ebenenauswahl, Bemaßungsart, Korrekturen
- geometrische Anweisungen (X, Y, Z, I, J, K …) zur Steuerung der Schlittenbewegungen
- technologische Anweisungen (F, S, T) zur Festlegung von Vorschub (F = feed), Spindeldrehzahl (S = speed) und Werkzeug (T = tool)
- Schaltbefehle (M) für Maschinenfunktionen wie zum Beispiel Werkzeugwechsel, Kühlmittelzufuhr und Programmende
- Zyklen- oder Unterprogrammaufrufe für häufig wiederkehrende Programmabschnitte
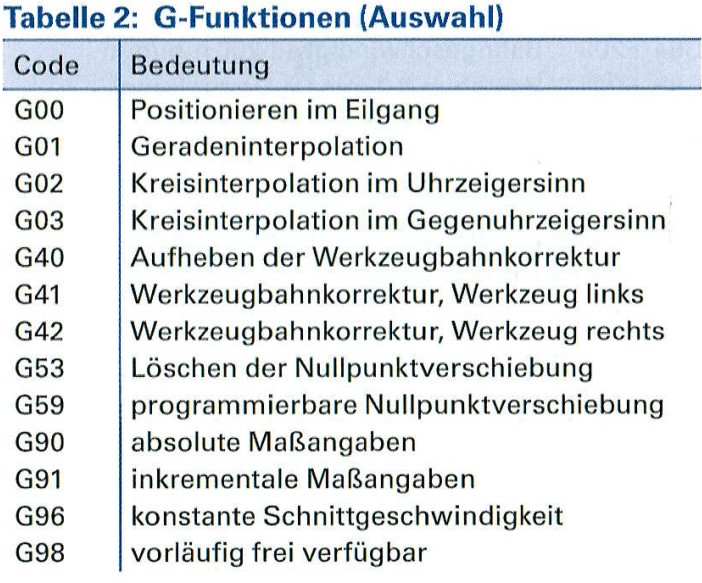
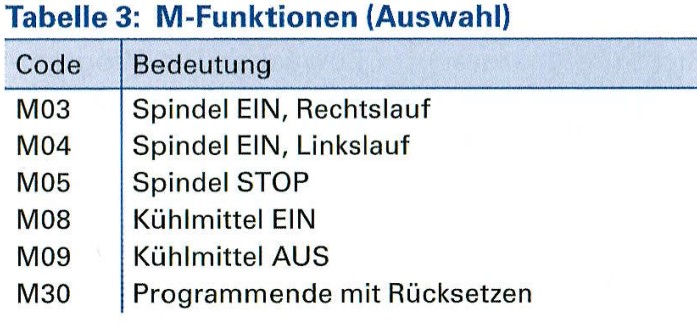
Die Bedeutung der 1-stelligen Wegbedingungen (G-Funktionen) ist nach DIN 66025-2 genormt. Einige Zahlenwerte sind für den Steuerungshersteller frei verfügbar.
Die Bedeutung eines Teils der Schaltfunktion ist ebenfalls festgelegt.
Weginformationen
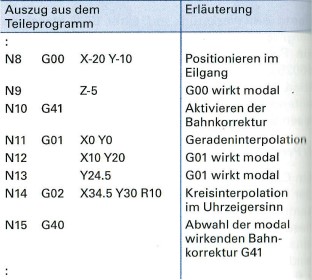
Bei den meisten Steuerungen sind die Koordinatenwerte gespeichert wirksam. Eine erneute Eingabe eines unveränderten Wertes kann daher entfallen.
G95 bedeutet, dass der unter F programmierte Wert als Vorschub in mm/Umdrehung ausgeführt wird.
Mit G97 ist die Drehzahl der Arbeitsspindel konstant. Sie entspricht dem unter S programmierten Wert.
G94 F200
Bahngeschwindigkeit 200 mm/min
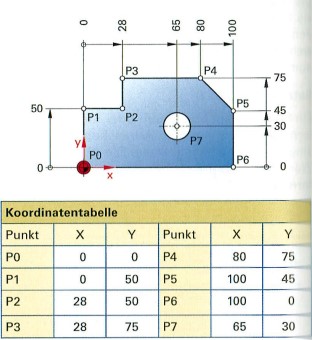 Bild: Absolutbemaßung einer Platte
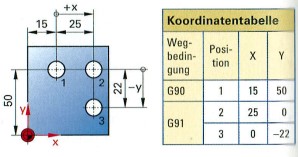
Programmieren mit Absolut- und Inkrementalmaßen
Programmieren mit Polarkoordinaten
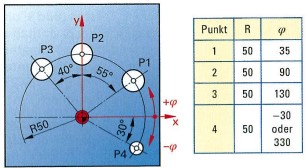
Bild: Lochkreis mit Polarkoordinaten
Geradeninterpolation
Wenn die Wegbedingung G01 programmiert ist, wird der Zielpunkt mit dem programmierten Vorschub angefahren. Als Koordinatenwert ist die Toleranzmitte anzugeben.
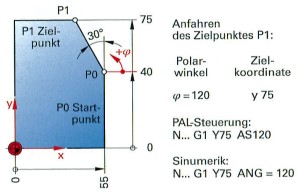
Bild: Werkstückkontur mit Polarkoordinaten
Kreisinterpolation
- Drehsinn G02 im Uhrzeigersinn oder G03 im Gegenuhrzeigersinn
- Koordinaten des Zielpunktes (Kreisendpunkt). Diese sind immer erforderlich, auch wenn einer der Zielpunkte des Kreises mit dem Anfangspunkt übereinstimmt.
- Lage des Kreismittelpunktes durch Angabe der Mittelpunktsparameter oder des Radius
Mit den Koordinaten I, J und K wird nach DIN der Abstand vom Kreisanfang zum Kreismittelpunkt M inkremental angegeben, auch wenn die Wegbedingung G90 (Absolutmaß) programmiert wurde.
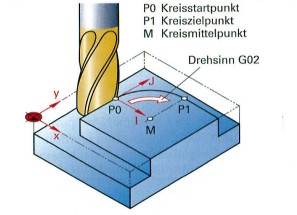
Bild: Kreisinterpolation
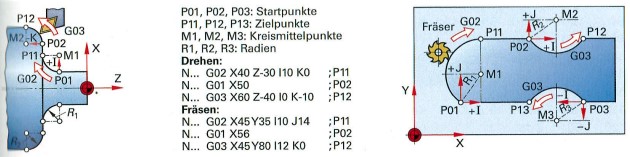
Programmierung von Werkstückkonturen
Als Koordinatenwert wird in jedem Satz jeweils der anzufahrende Zielpunkt programmiert.
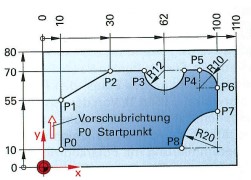
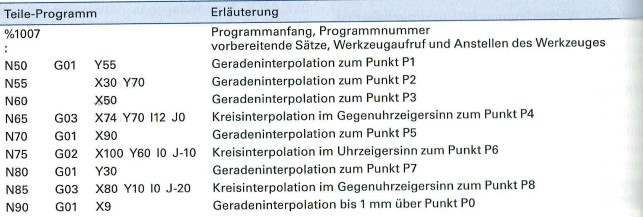
Die Programmierung der Werkstückkontur erfolgt in der Regel mit absoluter Maßangabe (G90).
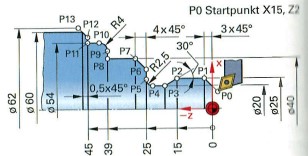
In der Z-Richtung werden die Endpunkte der Geraden und Kreise vom Werkstücknullpunkt aus programmiert.
Bei einem Kreis muss zusätzlich die Lage des Mittelpunkts mit den Koordinaten I und K angegeben werden.