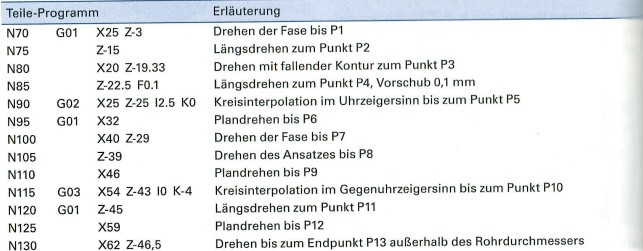

Om een werkstuk op een CNC machine te kunnen maken, heeft de besturingseenheid een programma nodig. Een CNC-programma in overeenstemming met DIN 66025 bevat alle baan- en schakelinformatie en hulpopdrachten die nodig zijn voor de bewerking en kan door elke CNC-machine worden gelezen.
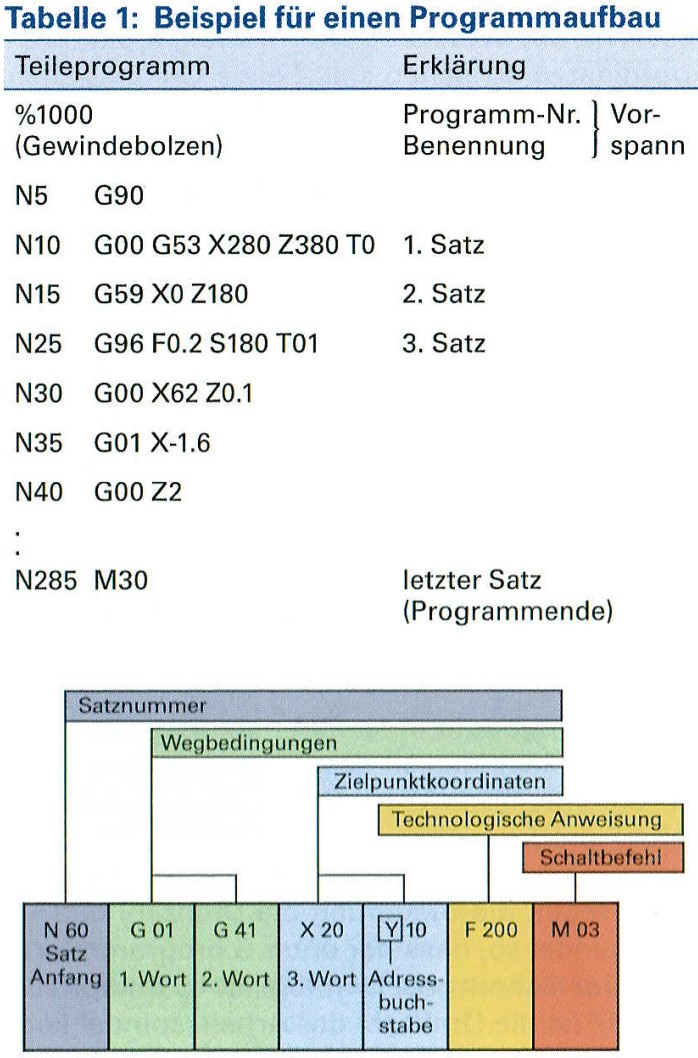
Afbeelding: Voorbeeld van de zinsbouw
Programmastructuur
Een CNC-programma volgens DIN 66025 bestaat uit het programmanummer en blokken die stap voor stap de volledige werkvolgorde van de machine beschrijven. De afzonderlijke blokken worden van boven naar beneden verwerkt. Ze worden doorlopend genummerd, N1, N2, N3 ..., of in stappen, bijvoorbeeld N5, N10, N15 ... (N = nummer).
De controller leest meerdere records van tevoren in zodat hij rekenkundige bewerkingen kan uitvoeren. Als records sprongsgewijs genummerd zijn, kunnen verdere records tussengevoegd worden zonder de volgende recordnummers te wijzigen.
Zinsbouw
- Trajectcondities (G) die het type beweging bepalen, bijv. ijlgang, lineaire of circulaire interpolatie, vlakkeuze, maatsoort, correcties
- Geometrische instructies (X, Y, Z, I, J, K ...) voor het besturen van de schuifbewegingen
- Technologische instructies (F, S, T) voor het definiëren van de aanzet (F = feed), het spiltoerental (S = speed) en het gereedschap (T = tool).
- Schakelopdrachten (M) voor machinefuncties zoals gereedschapswissel, koelmiddeltoevoer en programma-einde
- Cyclus- of subprogramma-oproepen voor vaak terugkerende programmaonderdelen
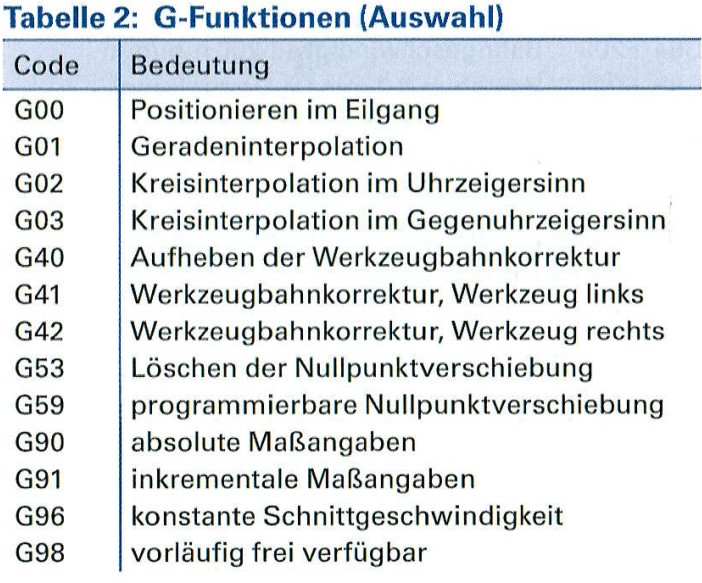
De betekenis van de 1-cijferige rijvoorwaarden (G-functies) is gestandaardiseerd volgens DIN 66025-2. Sommige numerieke waarden zijn vrij beschikbaar voor de fabrikant van de besturingseenheid.
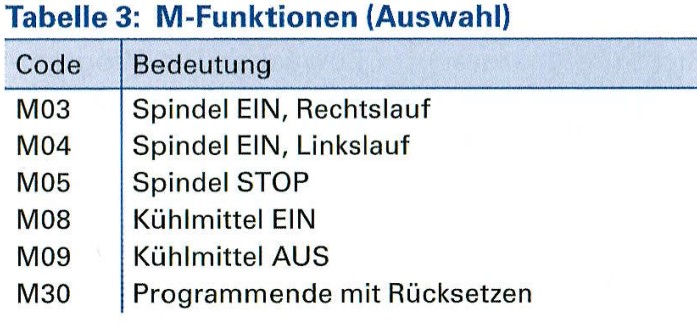
De betekenis van een deel van de schakelfunctie wordt ook gedefinieerd.
Route-informatie
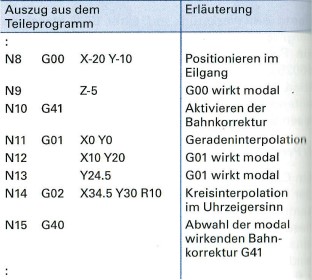
Bij de meeste besturingseenheden worden de coördinaatwaarden opgeslagen en zijn ze effectief. Het is dus niet nodig om een ongewijzigde waarde opnieuw in te voeren.
G95 betekent dat de waarde die is geprogrammeerd onder F wordt uitgevoerd als een voeding in mm/omwenteling.
Met G97 is het toerental van de bewerkingsspil constant. Het komt overeen met de waarde die is geprogrammeerd onder S.
G94 F200
Baansnelheid 200 mm/min
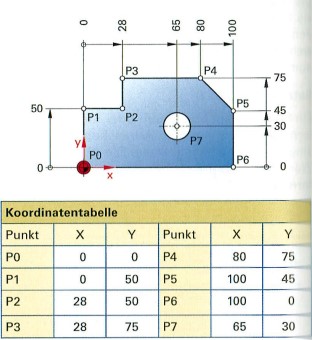 Afbeelding: Absolute dimensionering van een paneel
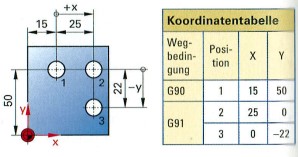
Programmeren met absolute en incrementele afmetingen
Programmeren met poolcoördinaten
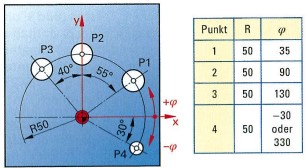
Afbeelding: gatencirkel met poolcoördinaten
Interpolatie van rechte lijnen
Als de padvoorwaarde G01 is geprogrammeerd, wordt het doelpunt met de geprogrammeerde aanzet benaderd. Het tolerantiecentrum moet als coördinaatwaarde worden opgegeven.
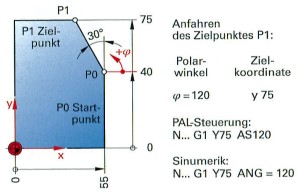
Afbeelding: Werkstukcontour met poolcoördinaten
Cirkelvormige interpolatie
- Draairichting G02 rechtsom of G03 linksom
- Coördinaten van het doelpunt (eindpunt van de cirkel). Deze zijn altijd vereist, zelfs als een van de doelpunten van de cirkel hetzelfde is als het beginpunt.
- Positie van het middelpunt van de cirkel door de middelpuntsparameters of de straal op te geven
Volgens DIN worden de coördinaten I, J en K gebruikt om de afstand van het begin van de cirkel tot het middelpunt van de cirkel M stapsgewijs te specificeren, zelfs als de afstandsconditie G90 (absolute afmeting) is geprogrammeerd.
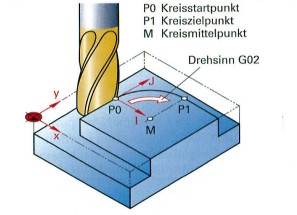
Afbeelding: Cirkelvormige interpolatie
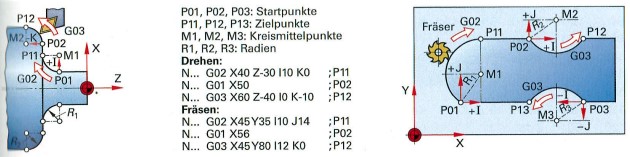
Programmeren van werkstukcontouren
Het bestemmingspunt dat moet worden benaderd, wordt geprogrammeerd als de coördinaatwaarde in elke regel.
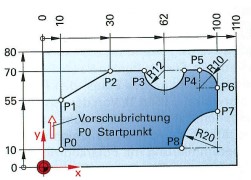
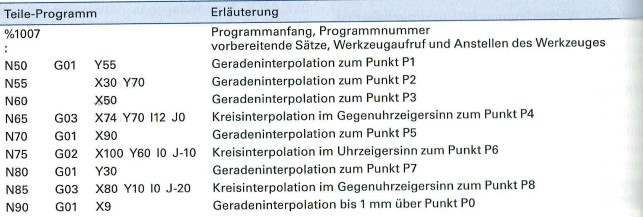
De contour van het werkstuk wordt meestal geprogrammeerd met absolute afmetingen (G90).
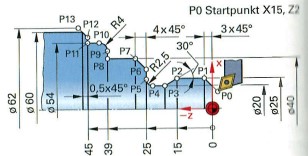
In de Z-richting worden de eindpunten van de rechte lijnen en cirkels geprogrammeerd vanaf het werkstuknulpunt.
Voor een cirkel moet de positie van het middelpunt ook gespecificeerd worden met de coördinaten I en K.