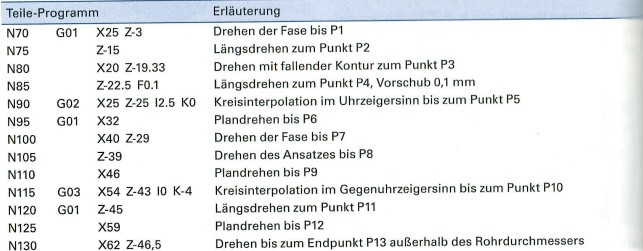

Pour qu'une pièce puisse être fabriquée sur une machine CNC, la commande a besoin d'un programme. Un programme CNC selon la norme DIN 66025 contient toutes les informations de déplacement et de commutation ainsi que les instructions auxiliaires nécessaires à l'usinage et peut être lu par n'importe quelle machine CNC.
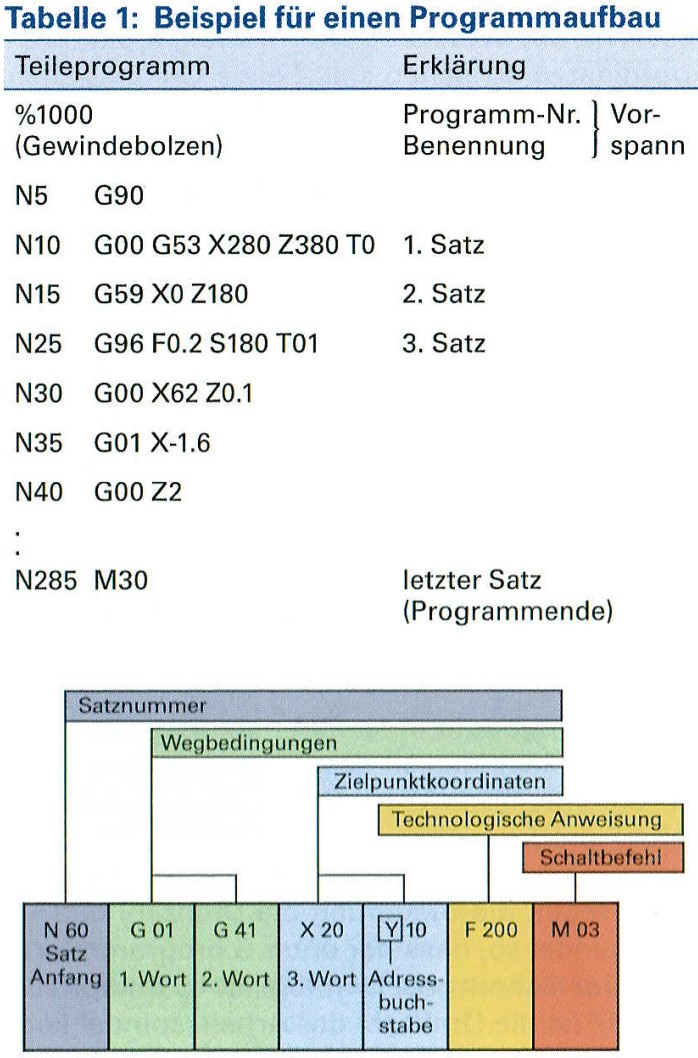
Image : Exemple de structure de phrase
Structure du programme
Un programme CNC selon la norme DIN 66025 se compose du numéro de programme et de blocs qui décrivent pas à pas l'ensemble du processus de travail de la machine. Les différentes séquences sont exécutées les unes après les autres, de haut en bas. Ils sont numérotés en continu, N1, N2, N3 ..., ou par sauts, par exemple N5, N10, N15 ... (N = number).
L'automate lit plusieurs blocs à l'avance afin de pouvoir effectuer des opérations arithmétiques. Si les blocs sont numérotés par sauts, il est possible d'intercaler d'autres blocs sans modifier les numéros des blocs suivants.
Structure de la phrase
- Conditions de déplacement (G) qui déterminent le type de mouvement, par ex. avance rapide, interpolation linéaire ou circulaire, sélection de plans, type de cotation, corrections
- instructions géométriques (X, Y, Z, I, J, K ...) pour la commande des mouvements du chariot
- instructions technologiques (F, S, T) pour définir l'avance (F = feed), la vitesse de rotation de la broche (S = speed) et l'outil (T = tool)
- ordres de commutation (M) pour les fonctions de la machine, comme par exemple le changement d'outil, l'arrosage et la fin du programme
- Appels de cycles ou de sous-programmes pour les sections de programme qui se répètent fréquemment
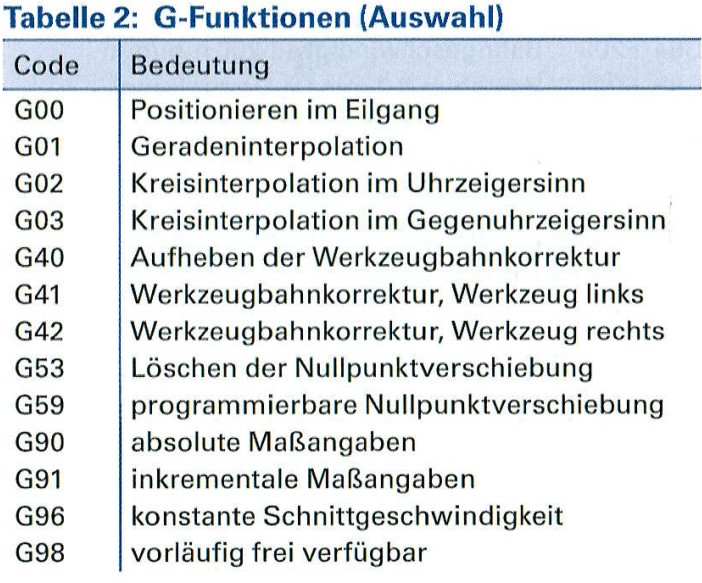
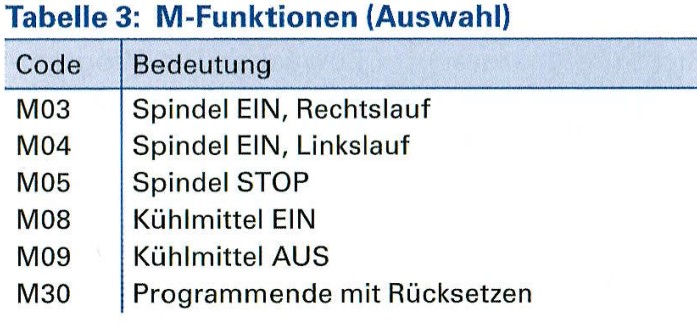
La signification des conditions de course à 1 chiffre (fonctions G) est normalisée selon la norme DIN 66025-2. Certaines valeurs numériques sont librement disponibles pour le fabricant de la commande.
La signification d'une partie de la fonction de commutation est également définie.
Informations sur le chemin
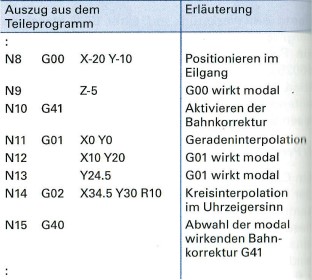
Sur la plupart des commandes, les valeurs de coordonnées sont enregistrées. Il n'est donc pas nécessaire de saisir à nouveau une valeur inchangée.
G95 signifie que la valeur programmée sous F est exécutée comme avance en mm/tour.
Avec G97, la vitesse de rotation de la broche de travail est constante. Elle correspond à la valeur programmée sous S.
G94 F200
Vitesse de bande 200 mm/min
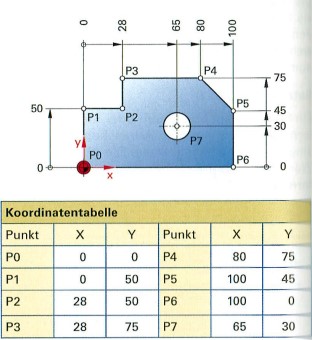 Image : Cotation absolue d'un panneau
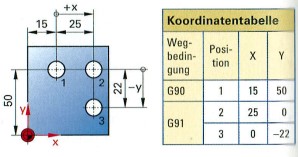
Programmation avec des mesures absolues et incrémentales
Programmation en coordonnées polaires
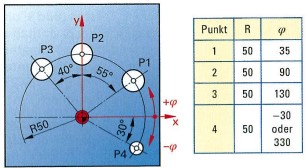
Figure : cercle de trous avec coordonnées polaires
Interpolation de droites
Si la condition de déplacement G01 est programmée, le point cible est abordé avec l'avance programmée. Le centre de tolérance doit être indiqué comme valeur de coordonnées.
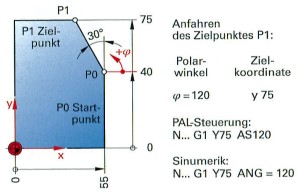
Image : Contour de la pièce avec coordonnées polaires
Interpolation circulaire
- Sens de rotation G02 dans le sens des aiguilles d'une montre ou G03 dans le sens inverse des aiguilles d'une montre
- les coordonnées du point d'arrivée (point final du cercle). Elles sont toujours nécessaires, même si l'un des points d'arrivée du cercle coïncide avec le point de départ.
- Position du centre du cercle en indiquant les paramètres du centre ou le rayon
Avec les coordonnées I, J et K, la distance entre le début du cercle et le centre du cercle M est indiquée en incrémental selon DIN, même si la condition de déplacement G90 (mesure absolue) a été programmée.
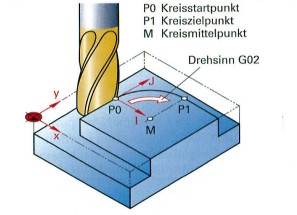
Image : Interpolation circulaire
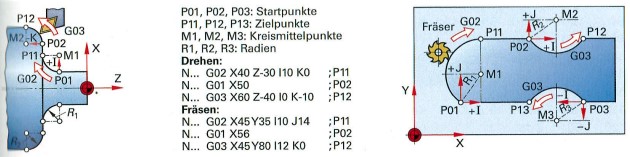
Programmation des contours de pièces
Le point de destination à atteindre est programmé comme valeur de coordonnées dans chaque bloc.
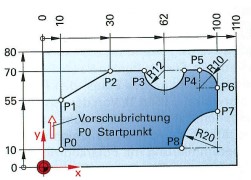
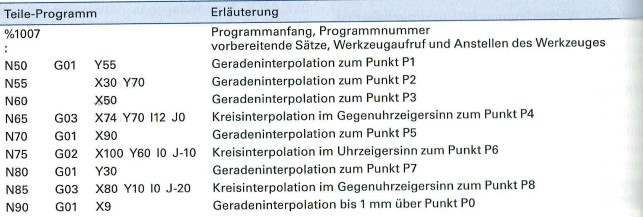
La programmation du contour de la pièce se fait en général avec une cote absolue (G90).
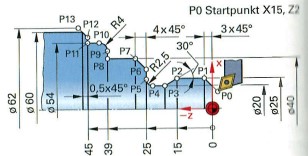
Dans la direction Z, les points d'extrémité des droites et des cercles sont programmés à partir du point zéro de la pièce.
Pour un cercle, il faut en plus indiquer la position du centre avec les coordonnées I et K.